
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ENGINEER TALKS Ep.09 : Analyse des défaillances matérielles des trappes marines : charnières et loquets
Chez Andy Marine, nous pensons que les connaissances pratiques en matière de fabrication sont l'un des atouts les plus précieux acquis au fil du temps.
Dans notre atelier, nous trouvons des ingénieurs, des spécialistes de la production et des techniciens expérimentés qui ont passé des années à travailler avec du matériel marin en acier inoxydable, de la sélection des matériaux et du moulage de précision à l'usinage, au polissage et au contrôle qualité de la chaîne d'assemblage.
Bon nombre de ces connaissances s'apprennent à leurs dépens au cours de la production quotidienne et des retours sur le terrain : comprendre pourquoi un loquet se bloque après une saison sur l'eau, pourquoi une charnière se brise au niveau de l'articulation sous l'impact des vagues et quels détails subtils de fonderie et d'assemblage évitent des réclamations coûteuses au titre de la garantie.
Cependant, ces connaissances pratiques sont souvent conservées au sein de l'atelier et parviennent rarement aux constructeurs de bateaux, aux architectes navals et aux responsables des achats qui prennent des décisions critiques en matière d'approvisionnement.
CONFÉRENCES D'INGÉNIEUR est notre effort pour partager cette expérience de fabrication réelle.
À travers cette série, nous discutons des matériaux, de l'outillage, des processus de production et des leçons franches en atelier du point de vue d'un fabricant dédié de matériel marin.
L'ENGINEER TALKS Ep.09 d'aujourd'hui est présenté par l'ingénieur Wu, écrit par moi, l'éditeur.
Dans la construction navale et l'approvisionnement en matériel, lorsqu'un équipement de pont tombe en panne, la réaction immédiate est souvent de blâmer la qualité du matériau, en supposant que quelqu'un a fourni de l'acier inoxydable de qualité inférieure ou a ignoré la protection contre la corrosion.
Pourtant, après avoir examiné d’innombrables accastillages retournés par des chantiers navals et des centres de service de garantie, notre équipe d’atelier constate une réalité très différente. Le matériel de trappe, en particulier les charnières de pont, les loquets à clapet, les serrures tournantes et les anneaux de traction encastrés, échoue rarement à cause de la seule rouille générale. Au lieu de cela, les pannes prématurées sur l’eau sont presque toujours dues à des réalités mécaniques et géométriques :des poches qui retiennent l'eau qui privent l'acier d'oxygène, des coins de coulée internes pointus qui concentrent les chocs des vagues, une épaisseur de paroi inégale provoquant une porosité interne cachée et des interfaces de montage sous-dimensionnées qui se déchirent dans les noyaux de pont composites.
Les écoutilles marines fonctionnent dans l’une des zones les plus punitives de tous les navires. On marche dessus, on les ferme brusquement sous une mer agitée, on les asperge de brouillard salin et on les lave avec des produits chimiques agressifs. Lorsque le matériel est sélectionné uniquement sur la base d’une photo de catalogue brillante sans évaluer comment il gère les charges dynamiques réelles et le drainage, l’échec n’est qu’une question de temps.
Ce guide partage nos observations pratiques en atelier sur les raisons pour lesquelles le matériel d'écoutille tombe en panne en service et sur ce que les constructeurs de bateaux, les concepteurs et les superviseurs d'assemblage doivent rechercher pour éliminer ces risques avant que les composants n'atteignent la chaîne de production.

1. Charnières de pont : fractures de fatigue, pièges à eau et danger des angles vifs
Les charnières du pont sur les écoutilles de moteurs lourds, les lazarettes et les viviers subissent des contraintes cycliques continues. Chaque fois qu'un navire heurte une mer de tête, la masse entière du couvercle d'écoutille exerce une violente force de levier en porte-à-faux directement dans la base de la charnière et l'axe d'articulation. Lors de l’inspection des charnières cassées renvoyées du terrain, les défaillances se concentrent presque invariablement à deux endroits spécifiques :la jonction des articulationsetl'évidement de la vis de montage.
Le phénomène du « piège à eau » :
L'acier inoxydable de qualité 316 repose sur un contact continu avec l'oxygène dissous dans l'air ambiant pour maintenir et guérir son film protecteur microscopique d'oxyde de chrome. Lorsqu'un moulage de charnière est conçu avec des poches de montage plates et encastrées ou des espaces d'articulation serrés et non drainés, de l'eau de lavage et une piscine de brouillard salin à l'intérieur. Piégé dans une poche stagnante et privée d’oxygène, l’acier ne peut pas reconstruire sa couche passive. L'eau salée stagnante devient acide, initiant une corrosion caverneuse et des piqûres localisées qui agissent rapidement comme un point de départ invisible pour des fissures de fatigue sous le claquement dynamique répété des vagues.
Coins internes pointus ou congés généreux :
Dans les moulages en sable à faible coût ou les moules d'investissement mal outillés, la transition entre le rabat de montage plat et l'articulation surélevée présente souvent un angle droit aigu. Les charges d'impact dynamiques se concentrent directement le long de cette ligne d'entaille pointue plutôt que de se disperser sur le corps. Les charnières en fonte bien conçues intègrent des rayons de transition lisses et continus et des plans de drainage inclinés pour répartir uniformément les charges de choc tout en permettant à l'eau de mer de s'écouler immédiatement.
Équilibre d'épaisseur de paroi de coulée :
En fonderie, si le charnon est coulé épais et solide tandis que le rabat de montage reste très fin, le métal refroidit de manière inégale dans le moule en céramique. Ce différentiel de refroidissement crée des vides de retrait microscopiques cachés juste à la jonction où la contrainte est la plus élevée. Un outillage approprié garantit des transitions de paroi uniformes, éliminant les vides de coulée internes avant le début du polissage.

Charnière
Charnières en acier inoxydable moulé pour écoutilles marines, casiers et panneaux d'accès au pont.
VOIR LES CHARNIÈRES COULÉES →2. Loquets à claquement et verrous tournants : dégradation du ressort et liaison mécanique
Les mécanismes de verrouillage des écoutilles de plancher, des portes de la console centrale et des puits d'appâts subissent des milliers de claquements de fermeture et des vibrations continues de la coque. Les deux plaintes les plus courantes émanant des chantiers navals sont"la languette du loquet est coincée à l'intérieur et ne sort pas"et"le verrou tournant se desserre et ne ferme pas la trappe."
Pourquoi les loquets Slam se lient :
- Corrosion interne de la chambre à ressort :Alors que le corps extérieur du loquet est en acier inoxydable 316 moulé, les ressorts de compression internes sont souvent fabriqués à partir de fil à ressort de qualité inférieure. Lorsque les chambres de verrouillage non scellées emprisonnent l'eau salée, le ressort se détend rapidement ou se casse complètement, laissant le pêne coulissant coincé à l'intérieur.
- Biseaux de came bruts tels que coulés :Si la face d'engagement biseautée du pêne coulissant est laissée rugueuse ou seulement superficiellement polie, des claquements répétés contre la gâche créent des micro-grippages, provoquant une friction métal sur métal qui lie rapidement le mécanisme.
Pourquoi les verrous tournants perdent leur compression :
- Jeu d’arbre et usure excentrique :Lorsque le jeu entre l’arbre de rotation central et le boîtier est trop faible, les vibrations du moteur font vaciller l’arbre. Au fil du temps, le bras de came s'use de manière inégale contre la gâche, dépouillant l'entraînement interne et perdant la compression sur le joint de la trappe.
- Manque de détentes positives :Sans positionnement positif à bille ni bagues de verrouillage synthétiques, les vibrations continues font progressivement pivoter la poignée de verrouillage hors de sa position verrouillée, laissant l'eau s'écouler dans les compartiments de stockage secs.
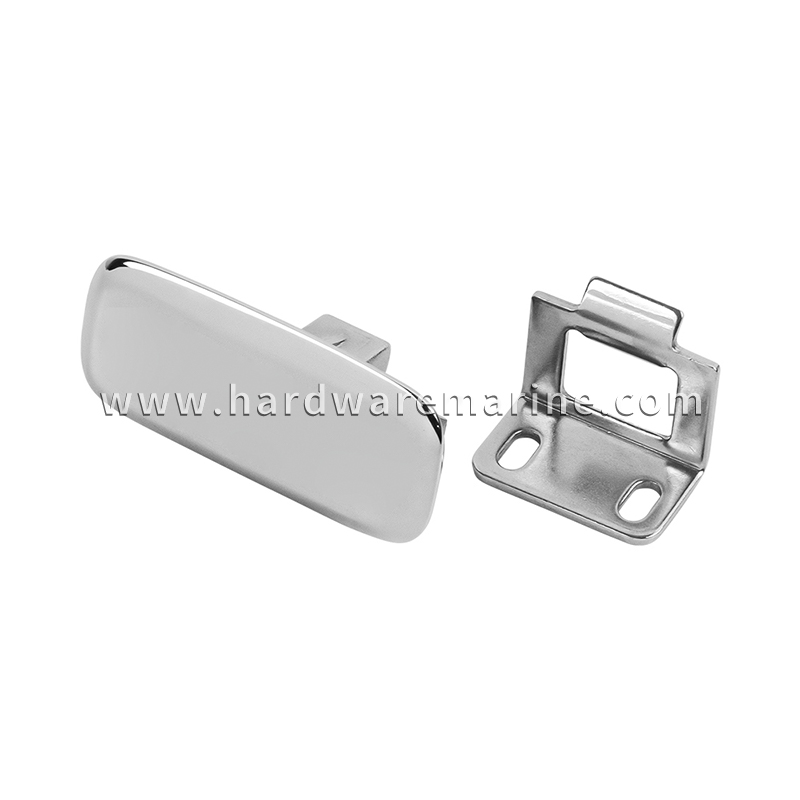
Loquet à claquement
Loquets à ressort pour sécuriser les trappes, les portes et les couvercles de compartiment.
VOIR LES LOQUETS SLAM →3. Anneaux de traction encastrés : charges d'arrachement et arrachement du pont
Les anneaux de traction affleurants sont conçus pour reposer parfaitement à plat sur les zones de pont à fort trafic tout en permettant aux membres de l'équipage de soulever des panneaux de plancher lourds et scellés, des viviers et des trappes de salle des machines. Cependant, soulever une lourde trappe scellée avec du caoutchouc crée une résistance initiale élevée à l’arrachement. Les membres de l’équipage tirent rarement vers le haut avec une force calibrée ; ils sursautent et arrachent l'anneau en biais.
La vulnérabilité des axes pivotants à point unique :Un anneau de traction affleurant pivote sur une goupille de rétention horizontale à l’intérieur de la coupelle coulée. Lorsque des goupilles sous-dimensionnées ou des bossages de rétention peu profonds sont utilisés, les charges d'arrachement inclinées plient la goupille, coinçant l'anneau à moitié ouvert ou cisaillant la goupille sous de lourdes charges.
Concassage du noyau de pont et fissuration du gelcoat :Le deuxième point de défaillance majeur est l’interface du deck. Les coupelles de chasse standard ont des brides périmétriques étroites. Lorsque quelqu'un tire fort sur l'anneau, la force ascendante crée une action de levier importante, poussant le bord extérieur de la bride vers le bas comme un ciseau dans le gelcoat en fibre de verre. La fixation d'anneaux de traction directement dans les terrasses composites avec des vis à tôle sans larges plaques de support écrase inévitablement le noyau, fissure le gelcoat et provoque une intrusion d'humidité dans le stratifié de la terrasse.
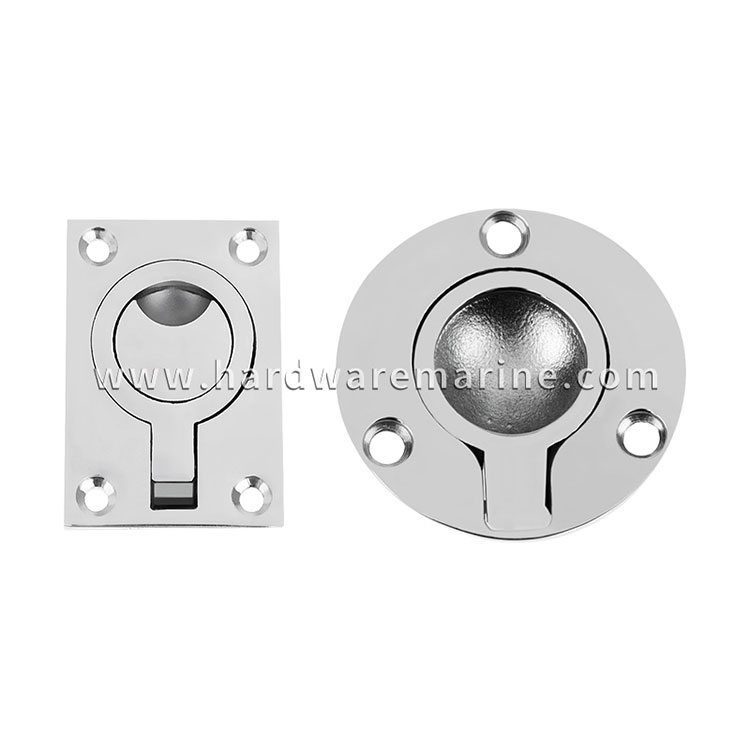
Anneaux de traction
Anneaux de traction à encastrer pour soulever les panneaux de pont et les couvercles de casiers.
VOIR LES ANNEAUX DE TIRAGE →4. Détails de fonderie et de finition : là où la fiabilité du matériel est réellement construite
En parcourant notre atelier de fonderie, vous apprenez vite que la différence entre un montage qui dure dix saisons et un montage qui échoue en douze mois se résume à des opérations que l'œil nu néglige souvent sur une pièce finie.
- Ébavurage complet le long des lignes de séparation :Là où les moitiés du moule en céramique se rencontrent, des éclairs de coulée microscopiques se forment le long de la ligne de joint. Si les ouvriers de finition polissent simplement l'extérieur et laissent des bavures rugueuses à l'intérieur des charnières ou des fraisages des vis, ces bords irréguliers agissent comme des élévateurs de contrainte intégrés là où commencent les fissures de fatigue, tout en emprisonnant la poussière de polissage qui rouille rapidement.
- Nettoyage complet par ultrasons et passivation chimique :Un polissage miroir mécanique très brillant ne garantit pas à lui seul la résistance à la corrosion : les meules de polissage peuvent étaler des particules de fer microscopiques et de la cire dans les micro-vallées de la surface. La véritable durabilité marine nécessite un dégraissage complet par ultrasons suivi d'une passivation chimique approfondie pour dissoudre le fer libre et restaurer une couche passive ininterrompue et auto-cicatrisante sur toutes les surfaces intérieures et extérieures.
5. Liste de contrôle de qualité et d'acceptation en atelier pour les constructeurs de bateaux
Pour aider les superviseurs d'assemblage de yachts, les inspecteurs de qualité et les équipes d'approvisionnement à éliminer le matériel d'écoutille à haut risque avant l'installation, notre équipe d'ingénierie recommande ce protocole d'inspection physique pratique en 4 étapes :
| Objectif de l'inspection | Que vérifier avec la main et les yeux | Pourquoi c'est important sur le bateau |
|---|---|---|
| 1. Rayons d'angle et drainage | Vérifier la jonction entre le porte-fusée et le volet de montage. Recherchez des courbes de transition douces et généreuses et des évidements de fixation inclinés plutôt que des angles droits nets. | Élimine les points de concentration de stress sous le claquement des vagues ; empêche l'eau stagnante de pourrir le film protecteur passif. |
| 2. Tolérance et sensation des pièces mobiles | Actionnez les loquets et les serrures tournantes à la main. Vérifiez le retour positif et vif du ressort sans frottement brutal et assurez-vous que les arbres tournants ne présentent pas d'oscillation latérale lâche. | Les arbres desserrés s'ouvrent sous les vibrations du moteur ; les langues de verrouillage rugueuses se bilient et se lient après une brève exposition à l'eau salée. |
| 3. Résistance du dessous de caisse et des broches | Inspectez l’arrière des anneaux de traction et des rabats de charnière. Vérifiez l'épaisseur de paroi adéquate, la présence de nervures de renforcement sur la face inférieure et de goupilles de retenue lourdes et sécurisées. | Empêche les boîtiers moulés de fléchir ou de casser les axes de pivotement lorsque l'équipage arrache les lourds couvercles d'écoutille aspirés pour les ouvrir. |
| 4. Support de fixation et ajustement de la literie | Assurez-vous que les fraises des vis de montage sont proprement centrées, sans bavures, et vérifiez que les plaques d'appui à boulon traversant sont spécifiées pour tous les points de traction des trappes structurelles. | Répartit uniformément les charges de choc dynamiques dans la structure de la coque, empêchant ainsi la fissuration du gelcoat, l'arrachement des vis et l'écrasement du noyau du pont. |
6. Approvisionnement en matériel conçu pour de véritables tâches maritimes
Le matériel des écoutilles ne devrait jamais être une réflexion secondaire dans la conception du navire. Lorsqu'une charnière se casse, qu'un loquet se grippe ou qu'un anneau de traction se retire sur l'eau, le propriétaire du bateau ne se soucie pas de la marque du matériel installé : il tient le constructeur du bateau pour responsable de la panne. En insistant sur un matériel conçu avec des rayons de réduction des contraintes appropriés, des contours auto-drainants, des mécanismes internes robustes et une finition de fonderie propre, les constructeurs de bateaux peuvent protéger la réputation de leur marque, rationaliser le montage sur la chaîne de montage et éliminer les appels de service coûteux sous garantie.
Ingénierie de matériel marin sur mesure et fabrication OEM
Andy Marine se spécialise dans les solutions de quincaillerie marine en acier inoxydable OEM et ODM, en partenariat avec des constructeurs de yachts, des architectes navals et des distributeurs maritimes du monde entier.
Depuis les examens de conception pour la fabrication (DFM) et le développement d'outils personnalisés jusqu'au moulage de précision, à l'usinage CNC multi-axes, à l'électropolissage et aux tests par lots, notre équipe d'ingénierie travaille directement avec votre personnel technique pour garantir que chaque raccord, charnière et mécanisme de verrouillage fonctionne de manière fiable sous de réelles charges océaniques.
Contactez notre service d'ingénierie dès aujourd'hui pour examiner les spécifications de votre matériel de terrasse ou discuter des exigences en matière d'outillage personnalisé pour votre prochaine version de production.


